খবর

বোল্ট উত্পাদন প্রক্রিয়া

2026-06-16

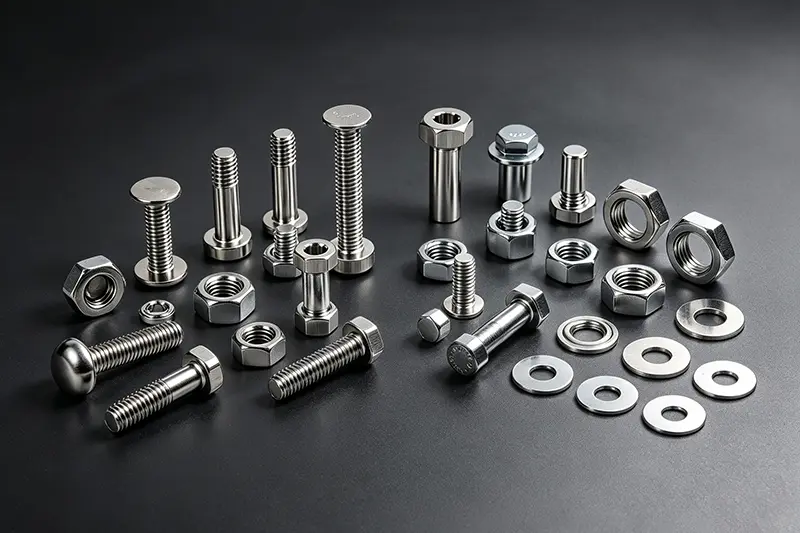
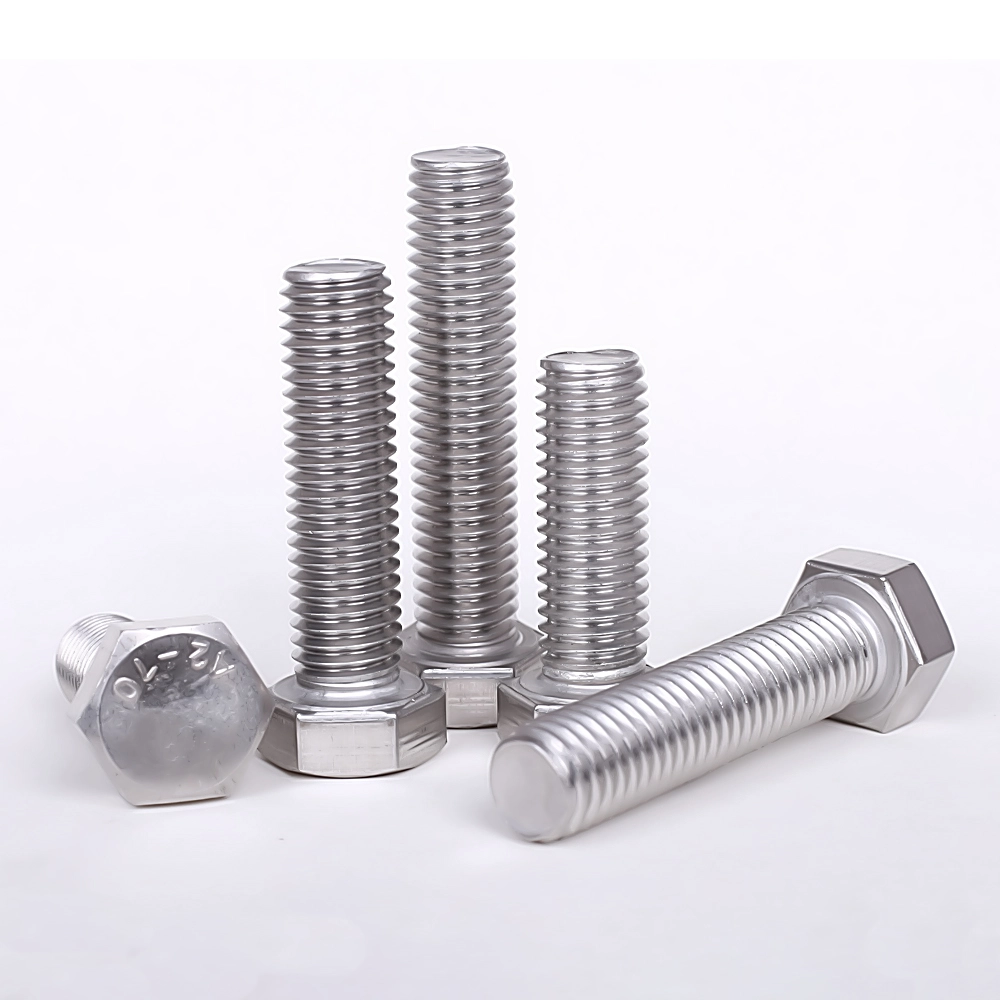
বোল্টসাধারণ কার্বন ইস্পাত বোল্ট, উচ্চ-শক্তির বোল্ট (গ্রেড 8.8, 10.9, এবং 12.9), এবং স্টেইনলেস স্টিল বোল্টে শ্রেণীবদ্ধ করা হয়। যদিও মৌলিক উত্পাদন প্রক্রিয়াগুলি অনেকটা একই রকম, উচ্চ-শক্তির বোল্টগুলির জন্য একটি অতিরিক্ত তাপ চিকিত্সার পদক্ষেপের প্রয়োজন হয়, যেখানে স্টেইনলেস স্টীল বোল্টগুলি পিকলিং এবং প্যাসিভেশনের মধ্য দিয়ে যায়। 

I. ইনকামিং কাঁচামাল পরিদর্শন

কাঁচামাল: তারের রড (কুণ্ডলীকৃত ইস্পাত); উপাদান গ্রেডের মধ্যে রয়েছে Q235, 45#, 40Cr, 35CrMo, এবং 304/316 স্টেইনলেস স্টিল।

ভিজ্যুয়াল পরিদর্শন: ফাটল, মরিচা, বা পৃষ্ঠের বিচ্ছিন্নতা পরীক্ষা করুন।

ভৌত রাসায়নিক পরীক্ষা: উপাদানের বর্ণালী বিশ্লেষণ, প্রসার্য শক্তি এবং কঠোরতা।

মাত্রিক যাচাইকরণ: নিশ্চিত করুন যে তারের ব্যাস বল্টু ফাঁকা স্পেসিফিকেশন পূরণ করে।


২. তারের অঙ্কন (ঠান্ডা অঙ্কন)

প্রারম্ভিক তারের রডের ব্যাসটি বড় আকারের এবং মানক ফাঁকা ব্যাসের নিচে টানতে হবে।

পিকলিং: পৃষ্ঠের স্কেল এবং মরিচা অপসারণ করতে হাইড্রোক্লোরিক অ্যাসিড নিমজ্জন।

নিরপেক্ষকরণ, জল ধুয়ে ফেলা এবং ফসফেটিং: পৃষ্ঠে একটি লুব্রিকেটিং ফসফেট ফিল্ম গঠন।

স্যাপোনিফিকেশন: ঠান্ডা মাথায় পরিধান কমাতে লুব্রিকেটিং পাউডার প্রয়োগ করলে মৃত্যু হয়।

কোল্ড অঙ্কন: একাধিক অঙ্কন পাস তারের ব্যাস লক্ষ্য প্রক্রিয়াকরণ আকার কমাতে.

কয়েলিং: তারের কয়েলে ক্ষতবিক্ষত, ঠান্ডা শিরোনামের জন্য প্রস্তুত।


III. কোল্ড হেডিং (কোর প্রসেস: একটি অপারেশনে বোল্ট হেড এবং শ্যাঙ্ক ফাঁকা তৈরি করা)

একটি মাল্টি-স্টেশন কোল্ড-হেডিং মেশিন ব্যবহার করে; ঘরের তাপমাত্রায় এক্সট্রুশনের মাধ্যমে গঠন ঘটে (কোন গরম না)।

খাওয়ানো এবং কাটা: তারের স্টক প্রয়োজনীয় মোট বোল্ট দৈর্ঘ্যে কাটা হয়।

প্রথম পাঞ্চ (প্রি-শিরোনাম): মাথার আকৃতি গঠনের জন্য প্রাথমিক এক্সট্রুশন।

দ্বিতীয় পাঞ্চ (ফিনিশ হেডিং): হেক্স হেড, গোলাকার হেড বা প্যান হেড গঠন করে; একই সাথে শ্যাঙ্কের ব্যাস হ্রাস করে এবং চেম্ফার গঠন করে।

ইজেকশন: একটি মসৃণ-শ্যাঙ্ক বল্ট ফাঁকা (আনথ্রেডেড) তৈরি করে।

ত্রুটি নিয়ন্ত্রণ: মাথা ফাটল, অফ-সেন্টার হেড, অসংলগ্ন শ্যাঙ্ক দৈর্ঘ্য এবং burrs জন্য পরীক্ষা করে।


IV থ্রেড রোলিং (থ্রেড প্রসেসিং)

থ্রেড রোলিং (উচ্চ-নির্ভুলতা, উচ্চ-শক্তির বোল্টের জন্য) বনাম ফ্ল্যাট-ডাই থ্রেড রোলিং (স্ট্যান্ডার্ড বোল্টের জন্য) দ্বারা আলাদা।

খালি লোডিং, পজিশনিং এবং ক্ল্যাম্পিং।

দুটি থ্রেড-ঘূর্ণায়মান ডাই একে অপরের বিপরীতে ঘোরে যাতে স্ট্যান্ডার্ড বাহ্যিক থ্রেডগুলিকে শ্যাঙ্কের উপর ফেলে দেয়।

থ্রেড গেজ পরিদর্শন (যাও/না-যাও): থ্রেড ফিট নির্ভুলতা নিশ্চিত করে।

Deburring: থ্রেড প্রান্ত থেকে burrs অপসারণ.


V. তাপ চিকিত্সা (শুধুমাত্র উচ্চ-শক্তির জন্য প্রয়োজনীয়বল্টু, গ্রেড 4.8 এবং তার উপরে; স্ট্যান্ডার্ড গ্রেড 4.8 বোল্টের জন্য ঐচ্ছিক)

উদ্দেশ্য: শক্তি, কঠোরতা এবং দৃঢ়তা বৃদ্ধি করা, অর্জন করা... 8.8/10.9/12.9 শক্তির গ্রেড

1. নিভিয়ে ফেলা

একটি জাল-বেল্ট চুল্লিতে 800-900°C তাপমাত্রায় উত্তপ্ত করা হয়, তারপরে কঠোরতা বাড়ানোর জন্য দ্রুত তেল ঠান্ডা হয়।

2. টেম্পারিং

অভ্যন্তরীণ শমনের চাপ উপশম করতে এবং ভঙ্গুর ফ্র্যাকচার প্রতিরোধ করতে পুনরায় গরম এবং মাঝারি তাপমাত্রায় রাখা হয়।

3. কুলিং এবং স্রাব

কঠোরতা এবং মাইক্রোস্ট্রাকচারের পোস্ট-তাপ চিকিত্সা পরিদর্শন; অ-সঙ্গতিপূর্ণ অংশ পুনরায় কাজ করা হয়.


VI. সারফেস ট্রিটমেন্ট (জারা/মরিচা সুরক্ষা; প্রয়োজনীয়তার ভিত্তিতে নির্বাচিত প্রক্রিয়া)

1. ইলেক্ট্রো-গ্যালভানাইজিং (স্ট্যান্ডার্ড বোল্ট)

ডিগ্রীসিং → পিকলিং → অ্যাক্টিভেশন → জিঙ্ক প্লেটিং → প্যাসিভেশন (নীল-সাদা, ইরিডিসেন্ট, কালো) → সিলিং

সুবিধা: কম খরচে; অসুবিধা: উচ্চ তাপমাত্রায় হাইড্রোজেন ক্ষয় হওয়ার জন্য সংবেদনশীল; উচ্চ-শক্তি 10.9/12.9 বোল্টের জন্য ইলেক্ট্রো-গ্যালভানাইজিং নিষিদ্ধ।

2. হট-ডিপ গ্যালভানাইজিং (পাওয়ার ইন্ডাস্ট্রি এবং হেভি-ডিউটি ​​আউটডোর বোল্ট)

পিকলিং এবং ফ্লাক্সিং → উচ্চ-তাপমাত্রা জিঙ্ক ডিপিং; পুরু আবরণ, চমৎকার জারা প্রতিরোধের; থ্রেড পোস্ট প্রক্রিয়া পরিষ্কার প্রয়োজন.

3. ড্যাক্রোমেট / জিওমেট (উচ্চ-শক্তির বোল্টের জন্য)

কোন হাইড্রোজেন ক্ষত নেই; গ্যালভানাইজিং তুলনায় উচ্চতর মরিচা প্রতিরোধের; লবণ স্প্রে প্রতিরোধী; নতুন শক্তি এবং স্বয়ংচালিত উচ্চ-শক্তি উপাদানগুলির জন্য মূলধারার পছন্দ।

4. কালো করা / ব্লু করা (কম দামের ইনডোর বোল্ট)

ক্ষারীয় জারণ; শুধুমাত্র স্বল্পমেয়াদী জং সুরক্ষা; কোন আবরণ স্তর।

5. স্টেইনলেস স্টীল নির্দিষ্ট: পিকলিং এবং প্যাসিভেশন

প্রসেসিং স্কেল/অক্সাইড সরিয়ে দেয়; স্টেইনলেস স্টিলের মরিচা প্রতিরোধ ক্ষমতা বাড়ায়।


VII. সম্পূর্ণ পরিদর্শন এবং বাছাই

ভিজ্যুয়াল পরিদর্শন (100%): ফাটল, ডেন্ট, burrs, আবরণ পিলিং।

মাত্রিক পরিদর্শন: মোট দৈর্ঘ্য, ফ্ল্যাট জুড়ে হেক্স প্রস্থ, বেধ, থ্রেড বাইরের ব্যাস।

যান্ত্রিক স্পট চেক: প্রসার্য শক্তি, ফলন শক্তি, কঠোরতা, টর্ক পরীক্ষা।

অপটিক্যাল বাছাই মেশিন: ত্রুটিপূর্ণ অংশ অপসারণ স্বয়ংক্রিয় বাছাই.

অষ্টম। হাইড্রোজেন রিলিফ বেকিং (গ্যালভানাইজড উচ্চ-শক্তির বোল্টের জন্য বাধ্যতামূলক)

হাইড্রোজেন ক্ষয় দূর করতে এবং স্ট্রেস-প্ররোচিত ফ্র্যাকচার রোধ করতে প্রলেপ দেওয়ার 24 ঘন্টার মধ্যে 200-230°C তাপমাত্রায় 2-4 ঘন্টা বেক করা হয়।


IX. প্যাকেজিং ও গুদামজাতকরণ

স্পেসিফিকেশন এবং গ্রেড দ্বারা প্যাকেজ করা; লেবেলযুক্ত (নির্দিষ্টকরণ, শক্তি, উপাদান, ব্যাচ নম্বর)। আর্দ্রতা-প্রমাণ প্যাকেজিং; গুদামজাতকরণ এবং চালান।


পরবর্তী :
-
সম্পর্কিত খবর
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন। গোপনীয়তা নীতি